解读泡罩包装机在医药行业的应用与创新
泡罩包装机 2026-10-24
摘要
近年来,随着医药行业技术进步和市场需求量的增长,泡罩包装机作为重要的药包材设备之一,在提高药品生产效率、保障产品质量方面起到了不可或缺的作用。本文将围绕这一主题进行探讨。
一、泡罩包装机行业的背景与趋势
泡罩包装在药物制剂领域应用广泛,主要用途是将片剂或胶囊密封在塑料薄膜袋内,形成一个小型的气密性包装单元——泡罩单元。根据《药品生产质量管理规范》,采用泡罩包装可有效防止外部污染物入侵,提高药效,并便于患者吞服。
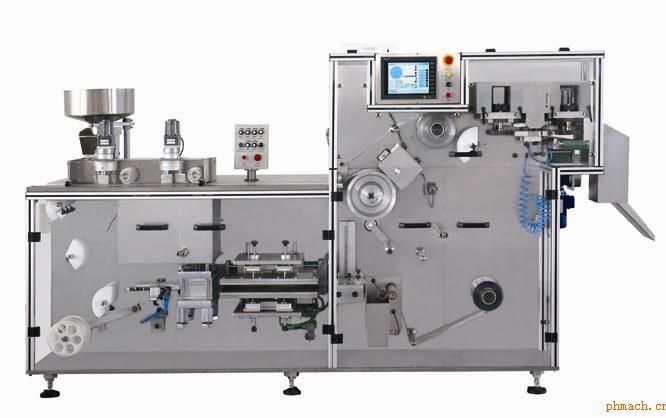
近年来,随着制药行业对自动化、高效率包装系统需求的增长,传统的人工分装和封口方式逐渐被取代。市场对于高效能、自动化程度高的泡罩包装机提出了更高的要求。
二、泡罩包装机在医药行业的实际应用案例
以某新型自动化泡罩包装设备为例,在片剂生产车间中广泛应用。其主要特点有: - 提升效率:能够实现从物料分拣到最终封装的全流程自动化,显著降低人工成本。 - 确保质量:配备先进的检测系统,可以实时监控包装过程中的各项指标,并在出现异常时自动停止操作并报警通知操作员进行调整或处理。 - 环保节能:使用可降解和循环利用的新型材料制成的泡罩膜,减少了环境污染;同时采用低温真空镀铝技术节约能源消耗。
三、行业发展前瞻与展望
尽管目前我国已成为全球最大的药品包装设备制造基地之一,但在某些高端自动化解决方案领域仍存在不足。因此,未来行业发展趋势将更加注重技术创新和产品升级,如开发更加智能高效的泡罩包装机系统;同时加强国际合作交流以引进先进技术。
结语
综上所述,在医药行业中恰当应用泡罩包装机,不仅能够显著提升药品生产的安全性和可靠性,还能大幅提高工作效率并降低运营成本。未来几年内,随着技术不断进步以及市场需求逐步释放,我们有理由相信该领域将迎来更多的机遇与发展。